




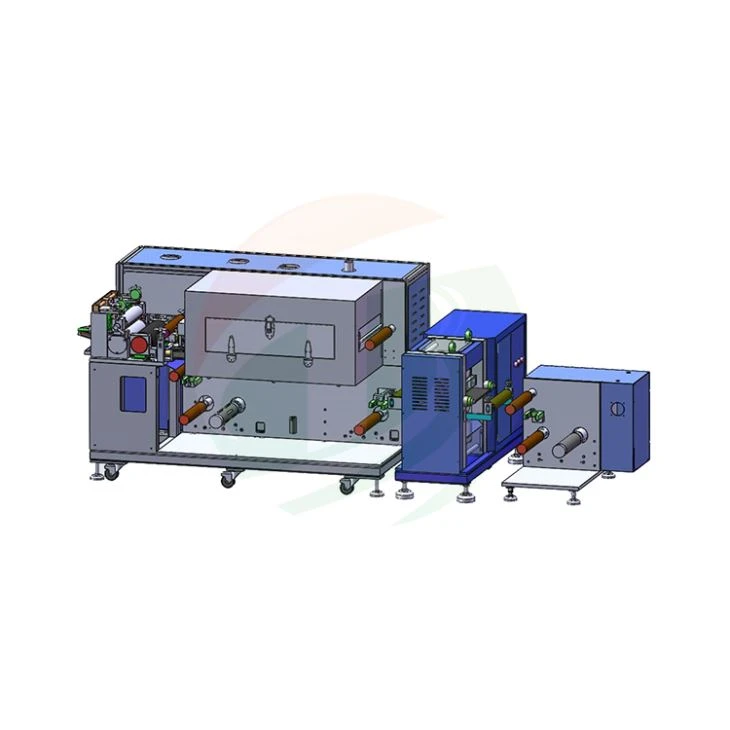
Roll To Roll Coater
2. Funksjon: Intermitterende belegg og rullepressemaskin
3. Effektiv beleggbredde: Mindre enn eller lik 280 mm
4.Ovnseksjon: 1m/seksjon
Kontinuerlig og intermitterende belegnings- og rullepressemaskin
Spesifikasjon
1. Produktintroduksjon
Intermitterende belegg- og rullepressemaskin er et beleggutstyr med tre ruller, den kan utføre kontinuerlig og intermitterende belegging, og deretter rulle med høy presisjon, den brukes til overflatebelegging og rulleprosess av forskjellige underlag. Dette utstyret er praktisk for forskere å bruke, og oppfyller kravene til beleggnøyaktighet og konsistens, som er det samme som produksjonsdesign. Den har utmerket tørkeeffekt. Det er et ideelt valg for forskning og utvikling av litium-ion-batterier, superkondensatorer, nikkelbatterier og andre sekundære batterier.
2. Hovedtrekk
|
Nei. |
Egenskaper |
|
1 |
Den kan bytte fritt for å realisere kontinuerlig og intermitterende belegg. |
|
2 |
Basematerialsspenningskontroll, stabil belteløp, utstyrt med rettingsanordning. |
|
3 |
Varmluftsovn, opp og ned dobbeltsidig blåsing, høykvalitets tørkeeffekt. |
|
4 |
Overføringsbelegg med tre ruller med bredt beleggvindu. |
|
5 |
Komma-skrapemåling, med presis justeringsmekanisme, for å oppnå høy beleggpresisjon. |
|
6 |
Valgfri gjenvinnings- og behandlingsenhet for løsemidler. |
|
7 |
Rull integrert portalramme, CNC presisjonsmaskinering, for å sikre høy presisjon og høy stabilitet. |
|
8 |
Valsen er laget av importert kaldvalset krommolybdenmateriale ved varmebehandlet overflateforkromning og kryogenisk behandling, med høy intern og ekstern hardhet og god slitestyrke. |
|
9 |
Amerikansk originalt importert hydraulisk system, automatisk kontroll av rulletrykket. |
|
10 |
Patentert hydraulisk balansert rullemekanisme, stabil trykkopprettholdelse, god rullejevnthet i tverr- og lengderetning. |
|
11 |
Justeringsenhet for rullegap av skrå blokktype, justering av overflatedisplay. |
|
12 |
PLC berøringsskjerm er praktisk å kontrollere parameterinnstilling. |
|
13 |
Rull kontinuerlig for å unngå å kutte avfall. |
|
14 |
Viklemekanismen er utstyrt med en automatisk avviksutjevningsanordning for å sikre at kanten på materialet etter rulling er pen. |
3.Coating funksjon
|
Nei. |
Punkt |
Teknisk parameter |
Bemerke |
|
1 |
Egnet system |
NCM, LFP, LCO, LMO, grafitt, silisium karbon og andre systemer batteribelegg |
|
|
2 |
Beleggingsmetode |
Kontinuerlig og intermitterende belegg |
Overføringsbeleggmaskin |
|
3 |
Ovnsdel |
1m/seksjon |
|
|
4 |
Belegningshastighet |
{{0}}~0,5m/min |
Avhengig av tørketilstanden |
|
5 |
Grunnmateriale tykkelse |
Al-folie: 8-30um, Cu-folie: 8-30um |
|
|
6 |
Rullebredde |
330 mm |
|
|
7 |
Effektiv beleggbredde |
Mindre enn eller lik 280 mm |
|
|
8 |
Belegningsrulle |
Φ120 mm |
|
|
9 |
Nalrulle |
Φ80 mm |
|
|
10 |
Beleggingsnøyaktighet |
±3um |
|
|
11 |
Vektnøyaktighet for dobbeltsidig belegg (mg/cm2) |
Beleggsenterverdi ±1.0% |
|
|
12 |
Egnet for slurry-viskositet |
2000~12000 (mPas) |
|
|
13 |
Tørrtykkelsesområde for enkeltsidebelegg |
20-200μm |
|
|
14 |
Løsemiddelegenskaper |
Oljeaktig løsningsmiddel NMP(sg=1.033,bp=204 grad) |
|
|
Vandig løsningsmiddel H2O/NMP(sg=1.000,bp=100 grad) |
|||
|
15 |
Egnet for solid innholdsområde |
20~85% |
|
|
16 |
Beleggstørrelsenøyaktighet (mm) |
L Mindre enn eller lik ±1, W Mindre enn eller lik ±0.5 |
L: lengderetning W: bredderetning |
|
17 |
Justeringsnøyaktighet foran og bak (mm) |
L Mindre enn eller lik ±1, W Mindre enn eller lik ±0.5 |
*Introduksjon til strukturen til beleggsdeler:
1, Integrert avvikling, maskinhodemekanisme:
|
Nei |
Punkt |
Tekniske parametere |
Merknader |
|
1. |
Overrulle installasjonsstruktur |
Stålramme godt montert |
|
|
2. |
Over rulle overflatebehandling |
Overflateoksidasjon av metallaluminiumrull |
|
|
3. |
Spenningskontrollsystem |
Automatisk kontroll av konstant spenning, spenningsområde 0 ~ 50N, servomotorkontroll |
|
|
4. |
Korrigeringsmetode |
Automatisk EPC-kontroll, Slag 50 mm |
|
|
5. |
Fôring Avviklingsmateriale metode |
Materialrullen er festet med en 3-tommers oppblåsbar aksel; |
|
|
Avvikling av enkelt luftekspansjonsaksel |
|||
|
6. |
Maksimal avviklingsdiameter |
Ф250 mm |
|
|
7. |
Maksimal belastning av oppblåsbar aksel |
80 kg |
|
|
8. |
Antall avviklings- og oppblåsingsaksler |
1 stk |
|
|
9 |
Hoveddrivmotor |
Servo motor |
|
|
10 |
Rulleoverflatebehandling |
Overflateoksidasjon av metallaluminiumrull |
|
|
11 |
Skrapestruktur |
Dobbeltsidig kommaskrape |
|
|
12 |
Belegningsrulle (stålvalse) |
Hardkrombelegg |
|
|
13 |
Bakrulle (gummirulle) |
Overflaten er pakket med importert EPDM |
|
|
14 |
Scraper intermitterende høydejustering |
Manuell justering; |
|
|
15 |
Enkelthodestilling |
Installasjon og drift før tørking av tunnel |
2,Tørketunnel for belegg
|
Nei |
Punkt |
Tekniske parametere |
Bemerke |
|
1. |
Ovnsstruktur |
Dobbeltlags uavhengig oppvarming, ordnet opp og ned |
|
|
2. |
Lengde på ovnen |
1 meter / seksjon |
|
|
3. |
Materiale |
SUS304 rustfritt stål |
|
|
4. |
Temperatur kontroll |
Delt inn i normal arbeidstemperaturkontroll, overtemperaturovervåking og alarmbeskyttelseskontroll, og kuttet oppvarmingens hovedstrømforsyning; hver seksjon er helt uavhengig kontroll |
|
|
5. |
Oppvarmingsmetode |
Analog signalkontroll kraftvarme, varmluftsirkulasjonsstruktur |
|
|
6. |
Oppvarmingseffekt for enseksjonsovn |
6KW |
|
|
7. |
Temperatur i tørketunnel |
Design Max150 grader, temperaturforskjell i enkeltseksjonsovn Mindre enn eller lik ± 2,5 grader |
|
|
8. |
Blåsemetode |
Øvre og nedre luftblåsing, felles varmelegeme for øvre og nedre luftkammer |
|
|
9. |
Vinddysestruktur |
Dysesporet er slisset av en spesiell form |
|
|
10. |
Viftekontroll |
Kontaktorkontroll |
|
|
11. |
Varmekontroll |
solid state relé |
|
|
12. |
Viftemateriale |
SUS304 rustfritt stål |
|
|
13. |
System for gjenvinning av løsemidler |
Valgfri |
*Rulleviklingsfunksjon:
|
1 |
Rullende formål |
Rullepress batterimaterialet belagt på aluminiumsfolie eller kobberfolie |
Bemerke |
|
2 |
Maksimal åpningstykkelse på valseverket |
2 mm |
|
|
3 |
Rullebredde |
Maks 300 mm |
* Parametere for rullevikling:
|
1 |
Rullekraft |
Maks. 35T(Kan tilpasses for å øke) |
Bemerke |
|
2 |
Mekanisk hastighet |
Maks.10m/min |
|
|
3 |
Rulle diameter: |
Ф200 mm;Materiale:9Cr3Mo |
|
|
4 |
Rulleoverflatens hardhet |
>HRC65 |
|
|
5 |
Rulleoverflatebredde |
330 mm |
|
|
6 |
Pushdown-modus |
Hydraulisk |
|
|
7 |
Rullenøyaktighet |
±2,5 um |
|
|
8 |
Maksimal åpning av valseverk |
2 mm |
|
|
9 |
Reduser og girkasse |
Modulær |
|
|
10 |
Valseverk motor |
AC frekvenskonverteringsmotor |
|
|
11 |
Vikling |
Med korreksjonsfunksjon og spenningskontrollfunksjon |
*Kontrollsystem:
|
Nei |
Punkt |
Tekniske parametere |
Bemerke |
|
1 |
Hovedkontrollsystem |
Berøringsskjerm, PLS, servosystem |
|
|
2 |
Driftsmodus |
Manuell, automatisk, nødstopp; hele maskinen kan betjenes før og etter |
|
|
4 |
Alarmsituasjon |
Når enheten svikter, vil berøringsskjermen vise den tilsvarende korrigeringsskjermen |
* Maskinvare nøyaktighet
|
Nei |
Punkt |
Tekniske parametere |
Merknader |
|
1. |
Skraper |
Rundt hopp mindre enn eller lik ± 1.5um, Ra0.4, retthet mindre enn eller lik ± 1.5um |
|
|
2. |
Belegningsrulle (stålvalse) |
Rundt hopp Mindre enn eller lik ± 1.5um, Ra0.4 retthet Mindre enn eller lik ± 1.5um |
|
|
3. |
Limrull |
Rundt hopp Mindre enn eller lik 10um, retthet Mindre enn eller lik 10um |
|
|
4. |
Rull |
Rundt hopp mindre enn eller lik ± 2um, Ra0.4, retthet mindre enn eller lik ± 2um |
|
|
5. |
Avvikskorreksjon |
±0,2 mm |
*Utstyrsutseende størrelse og vekt: størrelse L3100 * W1040 * H1100mm vekt: ca. 1300KG installerte hjulføtter.
7. Installasjonsmiljøkrav
1) Omgivelsestemperaturen til maskinhodet er 25 ~ 30 grader, og resten er 10 ~ 40 grader;
2)Relativ luftfuktighet til maskinhodet: katode RH mindre enn eller lik 35 %, anode RF mindre enn eller lik 98 %, andre mindre enn eller lik 98 %;
8. Støttefasiliteter
1)Strømforsyning:3PH 380V,50HZ, Spenningsfluktuasjonsområde: + 8% - –8%; den totale kraften til starteffekten er 13KW;
2) Trykkluft: etter tørking, filtrering og stabilisering er utløpstrykket større enn 5,0kg/cm2;
9.Vedlikeholdsmetoder og forholdsregler
1.Etter at utstyret er slått på, må gummivalsen settes tilbake til null først.
2. Hodebeleggvalsen, kommarullebladet, gummivalsen og overgangsvalsen holdes rene før og etter hvert arbeid.
3. Hold de bevegelige delene rene, smør dem og fortsett å bevege seg jevnt.
4. Inspiser regelmessig skruene, mutrene, pinnene og andre festemidler i ulike deler for å forhindre at de løsner og forhindre produktkvalitetsulykker; to eller flere personer har ikke lov til å operere under drift for å unngå utilsiktet skade.
5. Ikke bruk oljebaserte rengjøringsmidler til å tørke av gummivalsen.
Produktvisning


Vårt sertifikat
Flere sertifikaterPatentsertifikat

ISO 9001

CE-sertifikat

Kontakt oss

E-post:tob.amy@tobmachine.com

Telefon:+86-18120715609
Populære tags: rull til rullbelegger, leverandører, produsenter, fabrikk, pris
Du kommer kanskje også til å like


Sende bookingforespørsel